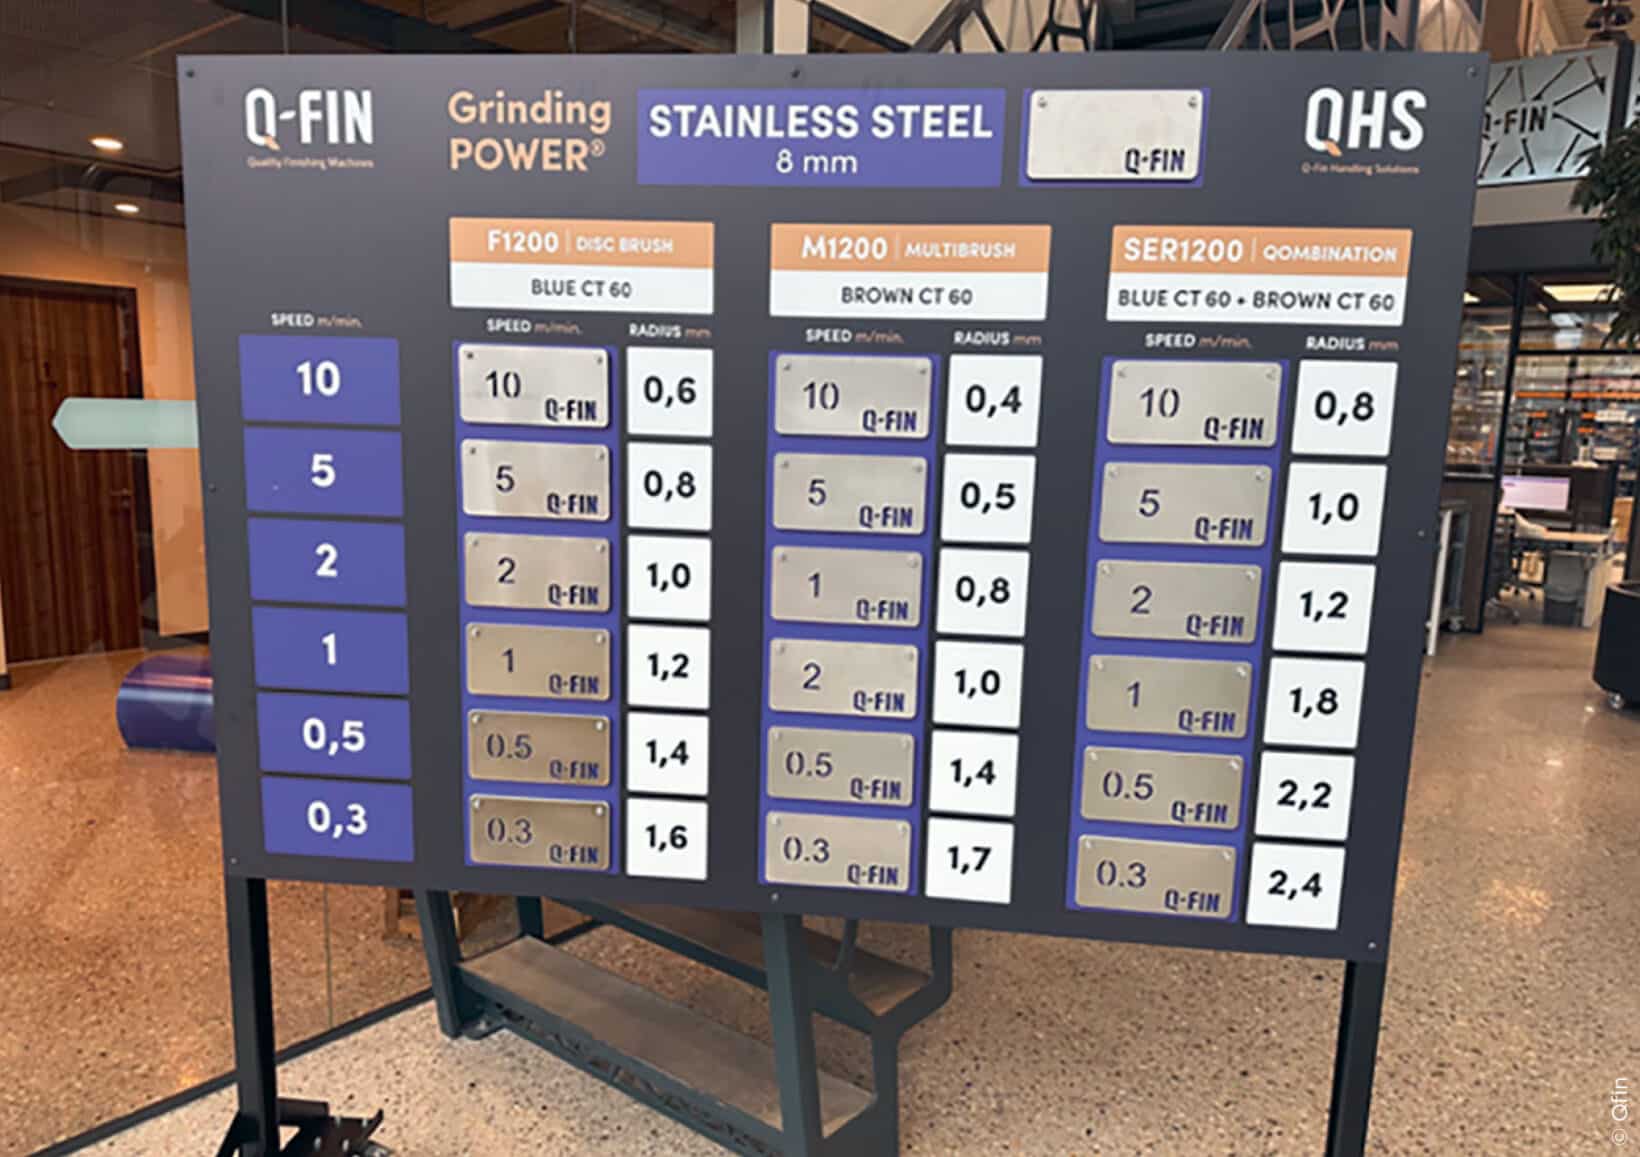
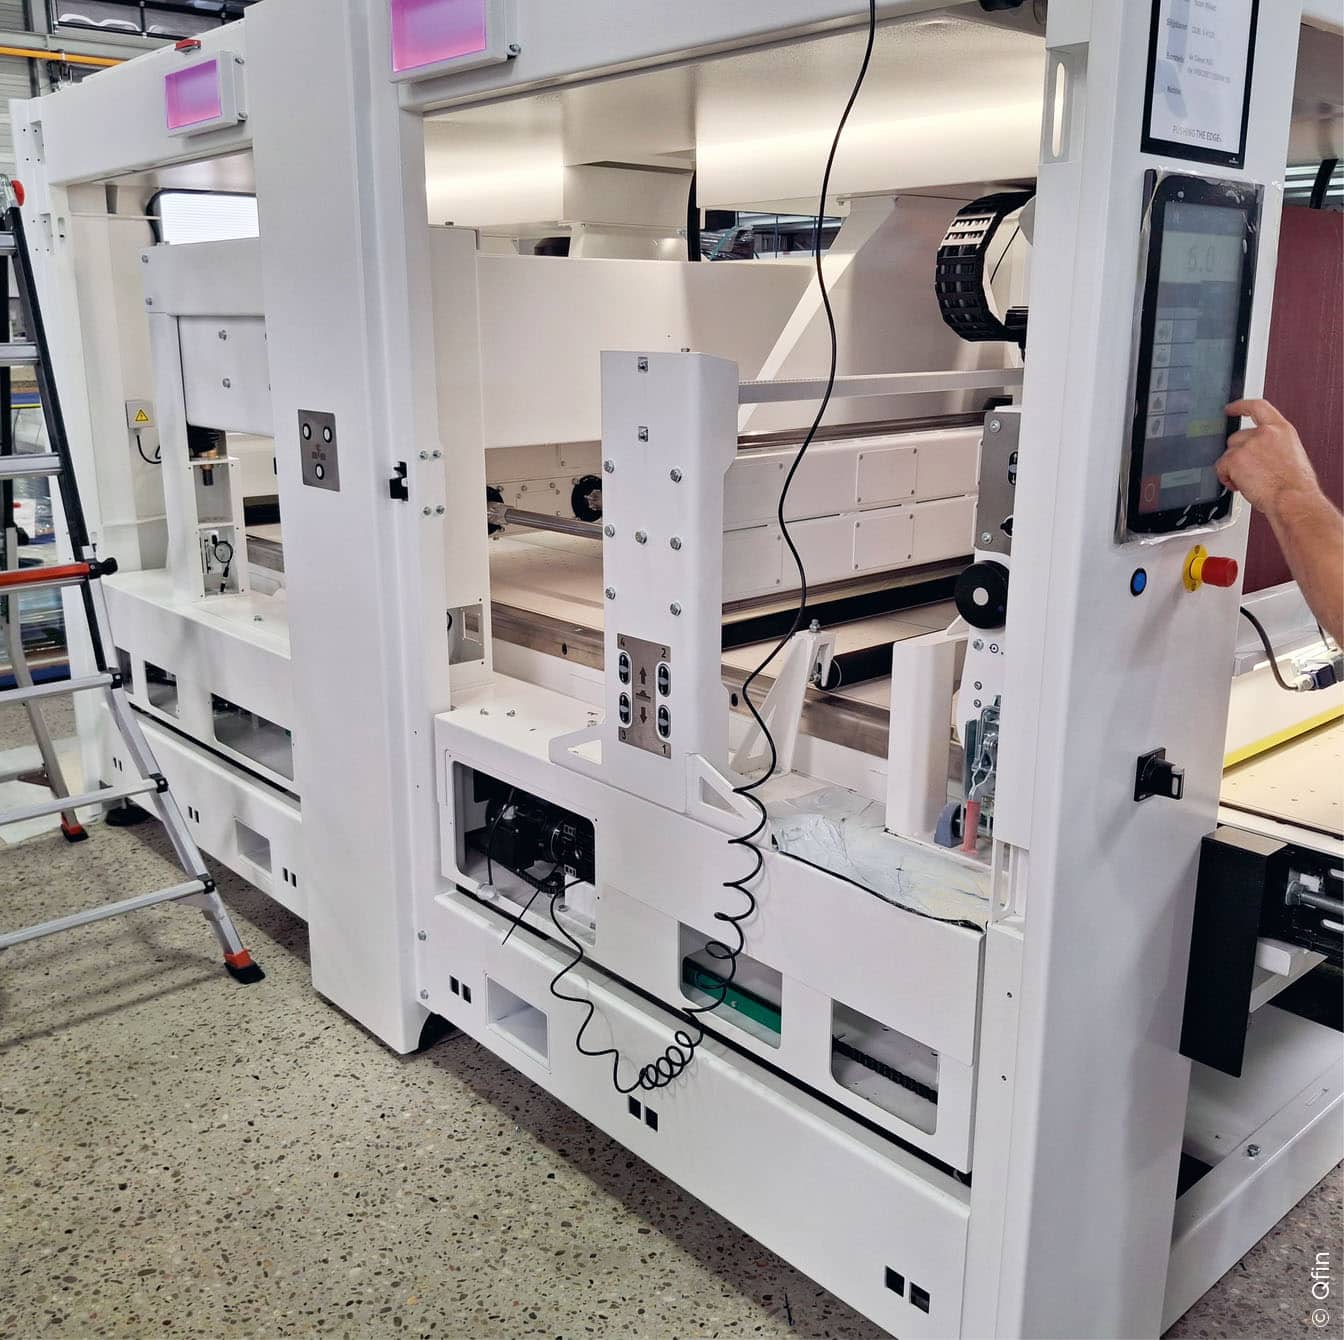
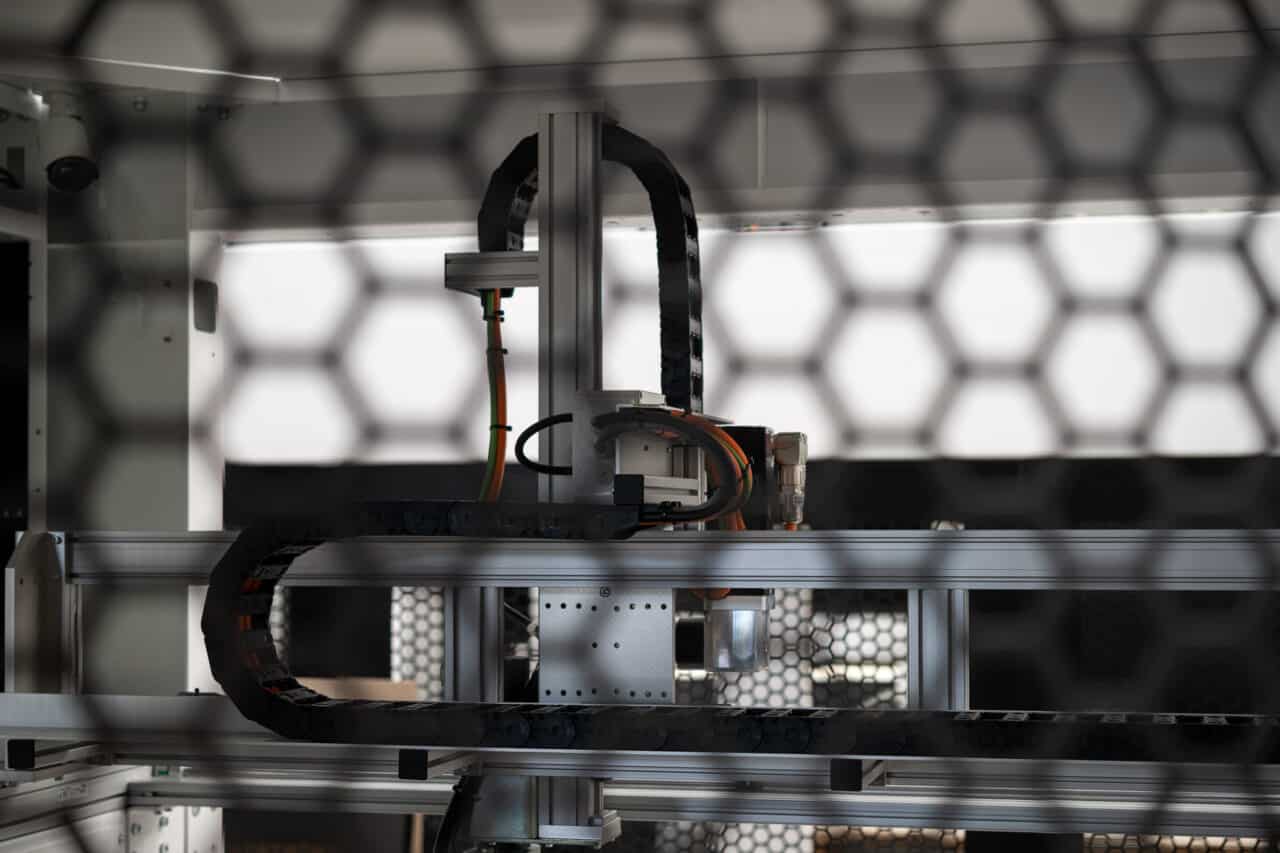
bbr: Waar liggen voor Q-Fin de belangrijkste uitdagingen voor de komende jaren? Fred Post: “Voor Q-Fin zien we automatisering als de belangrijkste pijler voor een verdere succesvolle bedrijfsontwikkeling. Het niveau van onze machinebouw is al zeer hoog. Op dit moment zie ik geen fundamentele technische uitdagingen die nog niet zijn opgelost. Ook het realiseren van een radius van 2 mm (R2) is tegenwoordig geen hogere wiskunde meer. De doorvoersnelheid blijft echter een belangrijk aandachtspunt wanneer je R2 op een economisch rendabele manier wilt realiseren. Dankzij de ervaringen die we de afgelopen jaren hebben opgedaan, zijn we op dat gebied goed gepositioneerd. Bij nieuwe materialen of materiaalcombinaties ligt de uitdaging vaak meer bij de slijpmiddelen. Daarvoor hebben we deskundige partners nodig met wie we voortdurend kennis en ervaringen uitwisselen. Voor ons is het duidelijk: de volgende grote stap ligt in automatisering.”Van technische uitdaging naar geautomatiseerde productielijn. Het afronden van de kanten vormde op zichzelf geen fundamenteel technisch probleem. De uitdaging lag vooral in het veilig omdraaien van de lange platen binnen een volledig geautomatiseerd productieproces. De oplossing bestond uit het achter elkaar plaatsen en synchroniseren van drie Q2S-keereenheden tussen twee bewerkingsmachines. De resulterende productielijn had een totale lengte van ongeveer 52 meter en was daarmee op dat moment de grootste installatie die Q-Fin ooit had gerealiseerd. Voor Post is echter niet zozeer het lengterecord belangrijk, maar vooral het achterliggende principe: “Wat deze oplossing voor ons echt slim maakt, is dat we de installatie, vanuit het huidige perspectief, volledig hebben opgebouwd uit standaardcomponenten. Dat geeft ons de flexibiliteit om ook toekomstige klantspecifieke wensen efficiënt te realiseren.” Juist daarin ligt een van de belangrijkste uitdagingen van geautomatiseerde productiesystemen: klantspecifieke installaties moeten zoveel mogelijk worden opgebouwd uit flexibel inzetbare en herbruikbare modules. Schijfborstels en rondborstels doelgericht combineren. Ondanks het toenemende belang van handling, software en automatisering blijft het bewerkingsresultaat de kern van iedere slijp- en ontbraammachine. Naast het machineconcept spelen slijpmiddelen en borstels hierbij een doorslaggevende rol. Q-Fin kiest er bewust voor om deze componenten niet zelf te produceren. “Onze expertise ligt duidelijk in de machinebouw en procesautomatisering”, legt Post uit. De ontwikkeling en productie van slijpmiddelen laat Q-Fin over aan bedrijven die hierin gespecialiseerd zijn. De machines worden geleverd met een eerste set slijpmiddelen. Voor latere bestellingen is de klant vrij in de keuze van leverancier. Tegelijkertijd werkt Q-Fin nauw samen met slijpmiddelspecialist Boeck. “Met Boeck hebben we goede ervaringen”, vertelt Post. Vooral de voortdurende technische kennisuitwisseling is hierbij van belang. Deze samenwerking kwam duidelijk naar voren bij de high-end machine uit de SER-serie, die Q-Fin voor het eerst presenteerde tijdens EuroBLECH 2022. Bij deze machine combineerde Q-Fin schijfborstels met Fladderborstels. “Wij zijn grote voorstanders van schijfborstels”, vertelt Post. Volgens hem bieden schijfborstels vooral voordelen door hun relatief lage productiekosten en hun vermogen om nauwkeurig gedefinieerde afrondingsradii te realiseren. Met name bij grotere radii van 1,5 of 2 mm en meer ziet hij duidelijke voordelen. Door de relatief directe werking kan materiaal gericht van de kanten worden verwijderd. Rondborstels, waaronder Fladderborstels, komen juist het beste tot hun recht bij het realiseren van een gelijkmatig slijpbeeld en het bewerken van gevoelige oppervlakken. Door hun manier van werken kunnen ze een homogener en minder richtinggebonden oppervlaktebeeld creëren. Bovendien zijn ze door hun constructie doorgaans zachter. Dat is bijvoorbeeld belangrijk bij gecoate materialen, waarbij een zinklaag of beschermfolie niet beschadigd mag worden. Hetzelfde geldt voor zichtdelen van roestvast staal. Deze zachtere eigenschappen hebben echter ook een keerzijde. “Wanneer je kanten wilt afronden, moet je met rondborstels meer aandrukkracht toepassen dan met schijfborstels”, legt Post uit. Bij een ongunstige instelling kan de borstel daardoor sterker in contact komen met de transportband. Dit leidt tot meer slijtage aan de transportband en hogere onderhoudskosten. Daarom lag het voor de hand om de voordelen van beide borsteltypen in één machine te combineren. Vanuit concrete klantproblemen ontstonden daarnaast aanvullende technische oplossingen. Extra aandrukrollen aan de in- en uitvoerzijde van de bewerkingsunits met schijfborstels voorkomen dat lange en dunne platen omhoogkomen. Een aparte richtmachine zou eveneens een oplossing kunnen bieden, maar brengt extra investeringskosten met zich mee. Daarom combineert Q-Fin de aandrukrollen, afhankelijk van het materiaal en de toepassing, met vacuüm- of magneettransport. “Voor de klant moet uiteindelijk een oplossing ontstaan waarmee sneller, betrouwbaarder en economischer geproduceerd kan worden.” — Fred Post, Sales Manager Duitsland, Q-Fin “Automatisering is de belangrijkste pijler” bbr: Q-Fin ontwikkelt zich steeds meer tot een totaalaanbieder voor complete productieprocessen. Wat was hiervoor de aanleiding? Bart Van Quickelberghe: “Binnen de productie van onze bestaande machines is het potentieel voor grote verdere groeistappen beperkt. Daardoor komt handling automatisch in beeld: alles wat vóór en ná de eigenlijke machine gebeurt. We ontwikkelen modules waarmee onze klanten het slijp- en ontbraamproces kunnen uitbreiden tot een volledig geautomatiseerde productielijn.” bbr: Hoe verloopt het proces wanneer een nieuw project wordt opgestart? Van Quickelberghe: “Het begint met een gesprek. Waar wil het bedrijf in de toekomst naartoe? De antwoorden kunnen heel verschillend zijn. De ene klant wil overstappen van handmatige naar machinale bewerking. Een andere klant wil groeien, maar met het bestaande personeel. Weer een ander heeft beperkte ruimte en wil op hetzelfde vloeroppervlak meer omzet realiseren en eventueel ook het personeelsbestand uitbreiden. Daarom analyseren we eerst samen met de klant de huidige situatie, zo objectief mogelijk. Hiervoor gebruiken we bedrijfsgegevens, aangevuld met onze eigen metingen en observaties op locatie. We zoeken naar de knelpunten die verhinderen dat de klant zijn doelstellingen bereikt. Het gaat ons er niet om de klant automatisering te verkopen. We willen een oplossing bieden waarmee het bedrijf daadwerkelijk zijn groeidoelstellingen kan realiseren.” bbr: Wat gebeurt er na de eerste kennismaking? Van Quickelberghe: “Met de informatie uit de bedrijfsgegevens en onze eigen observaties starten we de simulatiefase. We onderzoeken verschillende oplossingen en maken daarbij ook 3D-modellen. Vervolgens gaan we opnieuw met de klant in gesprek om onze ideeën te presenteren. Het volledige traject is een gezamenlijke ontwikkeling met de klant. Ons doel is geen snelle verkoop, maar een langdurige samenwerking.” bbr: Wat doen jullie wanneer er al machines of gedeeltelijk geautomatiseerde oplossingen van andere fabrikanten aanwezig zijn die de klant wil blijven gebruiken? Fred Post: “We willen ons binnen automatisering niet richten op traditionele prototypebouw. Natuurlijk kunnen er bij specifieke projecten situaties ontstaan waarin we heel individueel moeten reageren. Maar ons doel is om complete geautomatiseerde oplossingen op te bouwen uit Q-Fin-componenten.” Van Quickelberghe: “Wij zijn ervan overtuigd dat gestandaardiseerde modules de juiste manier zijn om klanten snel en tegen acceptabele kosten geautomatiseerde oplossingen aan te bieden. Maar standaardisatie betekent voor ons absoluut niet dat we flexibiliteit opgeven.” Post: “Juist daarom is het voorbeeld van de 1,5 miljoen ringen en de Twister zo interessant. Uit een zeer specifiek klantproject is een gestandaardiseerde component ontstaan. Tegenwoordig combineren we deze module op uiteenlopende manieren met onze machines, afgestemd op de toepassing. Dat is precies ons doel: individuele oplossingen bouwen met gestandaardiseerde componenten.” Van Quickelberghe: “Aanpassingen aan de specifieke situatie van de klant zullen natuurlijk altijd nodig blijven. Maar wanneer we een probleem eenmaal hebben opgelost, willen we onderzoeken of we die oplossing vervolgens kunnen integreren in ons modulaire systeem. Dat geldt zowel voor hardware als voor software. Eén platform voor machines, handling en robots. Van Quickelberghe: “Daarnaast willen we een volledig flexibel systeem aanbieden. Dat betekent bijvoorbeeld dat de klant pallets kan wisselen terwijl het productieproces doorgaat, of het robotsysteem kan uitschakelen om bepaalde onderdelen handmatig te beladen. Beide mogelijkheden zijn in het systeem geïntegreerd, omdat het portaalsysteem veilig kan worden geparkeerd. Zodra het portaalsysteem geparkeerd is, zijn de aanvoerbanden volledig vrij toegankelijk. Bij industriële robots is dit op deze manier niet mogelijk. bbr: Welke rol speelt kunstmatige intelligentie op dit moment daadwerkelijk al binnen Q-Fin? Van Quickelberghe: “We bieden al toepassingen aan. Een voorbeeld is de integratie van cameratechnologie waarmee ongeordende onderdelen kunnen worden herkend. Het systeem identificeert de werkstukken en kan ze vervolgens op basis van hun afmetingen en vorm op de juiste manier aanvoeren naar een beladingssysteem of automatisch ontladen. De geïntegreerde software leert hoe de verschillende onderdelen eruitzien. Ook kan het gewicht van een werkstuk worden ingeschat. Op basis daarvan kunnen vervolgens parameters voor de handling worden bepaald.” bbr: Waar zien jullie de volgende ontwikkelingsstappen? Van Quickelberghe: “Onze installaties kunnen via de bestaande sensoren en software nu al een grote hoeveelheid gegevens verzamelen. Een mogelijke ontwikkelingsrichting met AI is om op termijn een compleet machinepark intelligenter aan te sturen. Een systeem zou binnenkomende en herkende werkstukken automatisch naar de juiste machines kunnen leiden, afhankelijk van afmetingen, vorm, materiaal en andere eigenschappen. Een tweede belangrijk ontwikkelingsgebied is predictive maintenance, oftewel voorspellend onderhoud. We werken eraan dat machines tijdig kunnen aangeven wanneer bijvoorbeeld de slijtagegrens van borstels wordt bereikt. Dit principe kan vervolgens worden toegepast op veel andere componenten binnen een installatie.” Standaardiseren zonder flexibiliteit te verliezen. bbr: Welke rol speelt software tegenwoordig? Van Quickelberghe: “Een zeer grote rol. We beschikken over één uniform softwareplatform waarmee we zowel machines als automatiseringsoplossingen kunnen aansturen, inclusief robots en handlingsystemen. Ook koppelingen met ERP- en CAD/CAE-systemen zijn mogelijk. De volledige installatie kan vervolgens worden bediend via gebruiksvriendelijke dashboards. Tegelijkertijd werken we aan systemen waarmee machines zelf relevante bedrijfsparameters beschikbaar stellen. Daarmee bewegen we steeds verder richting predictive maintenance. Voor een geautomatiseerd productieproces is het namelijk niet voldoende om alleen afzonderlijke mechanische componenten met elkaar te verbinden. Je hebt ook een gezamenlijke informatiebasis nodig.” bbr: Welke handlingoplossingen zijn inmiddels beschikbaar? Van Quickelberghe: “We hebben inmiddels een uitgebreide reeks volledig ontwikkelde oplossingen. Dat begint bij cobots voor kleine onderdelen van ongeveer 100 gram tot 8 kilogram en loopt door tot XYZ-assystemen voor werkstukken tot circa 90 kilogram. Het gaat voornamelijk om sorteer-, beladings- en ontladingssystemen. Deze modules kunnen we vóór een bewerkingsmachine, erachter of tussen meerdere machines plaatsen.” bbr: Waarom kiezen jullie vaak voor portaal- of assystemen in plaats van industriële robots? Post: “We behouden beide technologieën in ons portfolio, maar zien verschillende voordelen in portaalsystemen. Doordat het portaalsysteem boven de installatie is geplaatst, ontstaat er een open vloeroppervlak dat volledig kan worden benut voor palletposities. Een portaalsysteem is bovendien eenvoudig schaalbaar. Daardoor kunnen we machines aanbieden met twee, drie, vier of zes palletposities. Dat levert maximale capaciteit op binnen een zeer compacte opstelling.” Fred Post activeert met zijn hand de infraroodstraal voor het kalibreren van de borstels. Het machinepark digitaal inzichtelijk maken. “Automatisering is geen doel op zich. Het moet een productieproces verbeteren.” — Bart Van Quickelberghe, Manager Q-Fin Post: “We hebben al toepassingen die laten zien welke kant dit op kan gaan, ook al wordt daarbij momenteel nog geen AI gebruikt. Neem bijvoorbeeld opnieuw de installatie voor de 1,5 miljoen ringen. Tijdens het productieproces hebben we gemeten hoeveel het slijpmiddel slijt bij het afronden van de kanten. Vervolgens is de installatie zo geprogrammeerd dat de borstels iedere 30 minuten automatisch 0,5 mm verder worden versteld. Op dit moment is dat een vastgelegd, geprogrammeerd proces. In de toekomst zou je een dergelijk proces kunnen aansturen met cameratechnologie en intelligente gegevensanalyse. Dan zou de machine zichzelf corrigeren op basis van het daadwerkelijk gemeten bewerkingsresultaat.” Slijp- en borstelunits kunnen zichzelf kalibreren. Een ander technisch detail is de automatische kalibratie van de slijpunits. Borstels en rollen worden automatisch ingemeten, waarbij onder andere infraroodsensoren worden gebruikt. Hierdoor kan rekening worden gehouden met veranderingen die ontstaan door toenemende slijtage van de gereedschappen. Vooral bij zachte rondborstels en dun plaatmateriaal is dit van belang. De borstel moet voldoende druk op het werkstuk uitoefenen, zonder onnodig diep richting de transportband te bewegen. De combinatie van schijfborstels en rondborstels is erop gericht de sterke eigenschappen van beide typen optimaal te benutten. De schijfborstel zorgt voor een belangrijk deel van de gerichte materiaalafname en kantafronding, terwijl de rondborstel of Fladderborstel vooral zijn voordelen biedt bij de fijne nabewerking en het oppervlaktebeeld. Dit is met name bij grotere afrondingsradii belangrijk, omdat de benodigde hoeveelheid materiaal die moet worden verwijderd aanzienlijk toeneemt naarmate de radius groter wordt. Tegelijkertijd blijft de doorvoersnelheid een doorslaggevende factor. Maar de combinatie van bewerkingskennis en machinebouw beschrijft slechts een deel van de ontwikkeling. Steeds vaker draait het om de vraag hoe onderdelen zonder handmatige tussenkomst bij de machine komen, verder worden getransporteerd en hoe verschillende bewerkingsstappen kunnen worden gecombineerd tot één doorlopend productieproces. Hierop richt de afdeling Handling Solutions zich. De volgende stap: data omzetten in waardevolle informatie. bbr: Zijn de benodigde machinegegevens hiervoor momenteel al beschikbaar? Van Quickelberghe: “De basis aan gegevens is aanwezig en kan uit onze machines worden uitgelezen. Ons doel is om klanten op ieder moment inzicht te geven in waar knelpunten binnen hun productieproces ontstaan. De volgende stap is het ontwikkelen van aanvullende analyse- en besturingstools op basis van algoritmen. De gebruiker moet zo actueel mogelijk kunnen zien hoe goed het productieproces functioneert en waar op korte termijn moet worden ingegrepen. Voor een grotendeels onbemande fabriek is dat onmisbaar.” bbr: Hoe relevant is een volledig geautomatiseerd productieproces tegenwoordig, ook voor het midden- en kleinbedrijf? Van Quickelberghe: “Voor grote klanten is dit vandaag de dag al belangrijk en dat zal in de toekomst alleen maar toenemen. Bij veel kleinere bedrijven zien we daarentegen dat ze op dit gebied nog verschillende stappen moeten zetten. Hoe dichter bedrijven bijvoorbeeld bij sterk geautomatiseerde productieomgevingen en de bijbehorende klanteisen opereren, hoe groter de druk wordt om dergelijke processen volledig te integreren. Zelf kom ik oorspronkelijk uit de automatiseringswereld, waarin ik ongeveer 25 jaar heb gewerkt. Vroeger werd automatisering vaak gezien als een afzonderlijk vakgebied dat van buitenaf aan een machine werd toegevoegd. Tegenwoordig verschuift automatisering steeds meer naar de machinebouwbedrijven zelf en wordt het een integraal onderdeel van engineering. Q-Fin heeft daarom bewust geïnvesteerd in medewerkers op het gebied van softwareontwikkeling. Vooral binnen software en op termijn kunstmatige intelligentie liggen grote kansen voor verdere ontwikkelingen binnen productiemachines.” Post: “Toch mag je daarbij de daadwerkelijke toepassing nooit uit het oog verliezen. Uiteindelijk moet de klant een oplossing krijgen waarmee sneller, betrouwbaarder en economischer kan worden geproduceerd. Of daarvoor een nieuwe mechanische component, een andere borstelcombinatie, een Twister, een assysteem of in de toekomst intelligente software nodig is, hangt volledig af van de specifieke uitdaging. Juist daarin ligt volgens mij de kracht van onze aanpak.” Van Quickelberghe: “Daar ben ik het volledig mee eens. Automatisering is geen doel op zich. Het moet een productieproces verbeteren. Wanneer we machinebouw, handling en software op een slimme manier combineren en uit de beschikbare gegevens de juiste informatie halen, kunnen we onze klanten helpen een stabieler en economischer productieproces te realiseren, met minder handmatige tussenkomst.”